Oficina de fusing e moldagem de vidro plano: o que acontece entre a folha cortada e a peça recozida.
usão e moldagem de vidro no forno: compatibilidade, ciclos térmicos e defeitos
Fundir vidro é, na prática, conduzir um material viscoso através de uma sequência de temperaturas sem lhe impor mais tensão do que ele consegue suportar. Quase tudo o que corre mal numa peça — uma fissura fina, um véu baço, uma bolha presa a meio da camada — tem origem numa decisão tomada muito antes de o forno chegar ao patamar mais alto.
Estas páginas reúnem notas sobre esse percurso: escolher vidro compatível, cortar e limpar as peças, preparar separadores e formas, programar subidas e patamares, arrefecer depressa até ao recozimento e depois com paciência até à temperatura ambiente. Os valores indicados são pontos de partida habituais em fornos pequenos de oficina, não receitas fechadas.
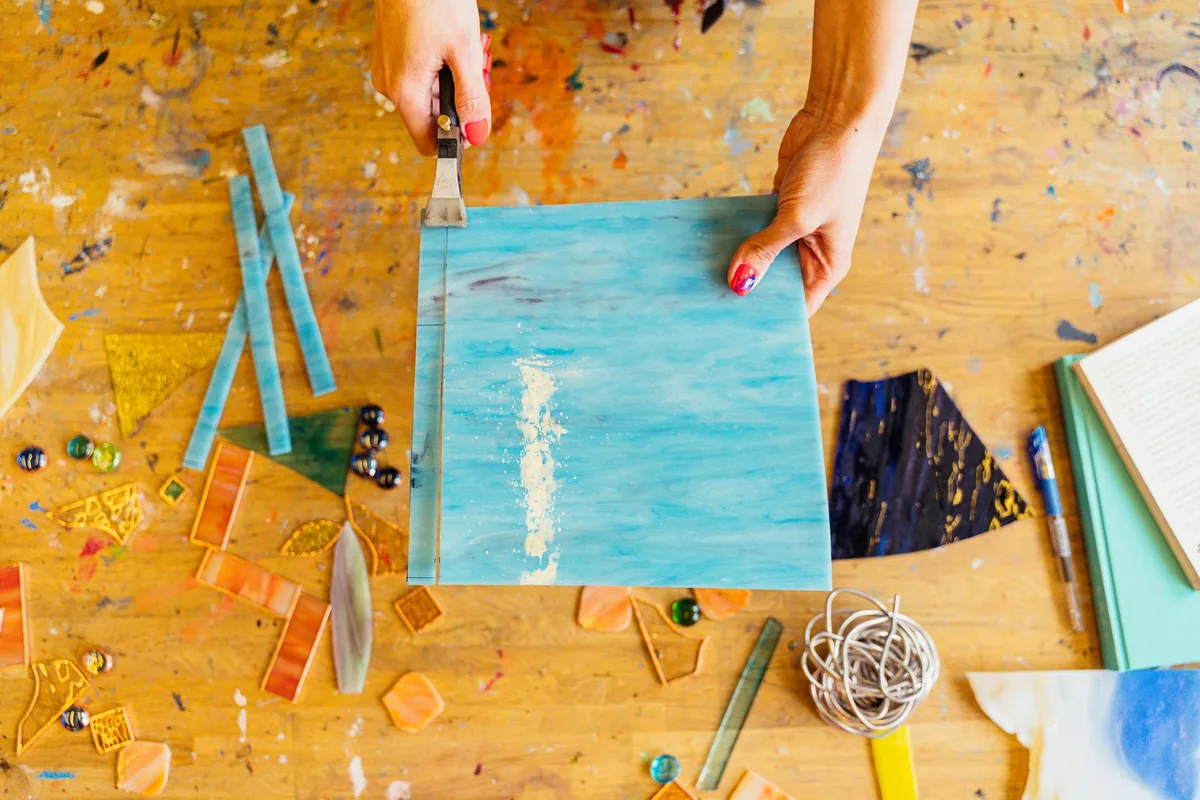
Corte de uma folha de vidro sobre bancada de oficina, com recortes e aparas guardados à volta. Imagem editorial de arquivo, sem ligação a qualquer oficina em particular.
Compatibilidade é uma propriedade do par de vidros, não de cada folha isolada.
Compatibilidade do vidro e coeficiente de expansão
Quando duas folhas fundem juntas e depois arrefecem, cada uma contrai a seu ritmo. Se essa contração for diferente, fica tensão residual na interface. A peça pode sair do forno aparentemente intacta e partir semanas depois, muitas vezes ao longo de uma linha de contacto entre cores.
O vidro vendido para fusão é agrupado em famílias identificadas por um número de coeficiente de expansão — as designações mais correntes em oficina são COE 90 e COE 96. Esse número funciona como etiqueta de família: dentro da mesma família e da mesma linha de produção, as folhas foram testadas para fundir em conjunto. Misturar famílias, ou juntar vidro de janela, garrafas e restos sem proveniência, é a causa mais comum de fissuras que aparecem sem explicação aparente.
Teste de compatibilidade em tira
Quando há dúvidas sobre um lote, o método habitual é fundir tiras estreitas dos vidros em causa sobre uma base de vidro transparente da mesma família, num ciclo normal com recozimento completo. Depois observa-se a amostra entre dois filtros polarizadores cruzados, com uma fonte de luz atrás: um halo claro à volta de uma tira indica tensão, e essa combinação fica de fora.
- Registar a proveniência de cada folha logo na chegada — depois de cortada, a informação perde-se.
- Marcar restos pequenos com o número da família antes de os guardar na caixa comum.
- Guardar as amostras de teste polarizadas; servem de referência para lotes futuros.
- Tratar esmaltes, fritas e vidros iridescentes como materiais que também têm de pertencer à família.
- Não assumir compatibilidade por semelhança de aspeto ou de cor.
A qualidade da aresta cortada determina a qualidade da linha de fusão.
Corte, limpeza e montagem das peças
O corte de vidro plano faz-se em duas fases: um risco contínuo com roda de carboneto e uma quebra controlada ao longo desse risco. O risco deve ser feito de uma só passagem, com pressão constante e óleo de corte, e a quebra deve seguir-se poucos minutos depois — um risco deixado a descansar perde definição e a fratura desvia-se.
Antes de empilhar, cada peça é lavada e desengordurada. Restos de óleo de corte, marcas de dedos ou pó de esmerilagem ficam registados na superfície fundida como manchas foscas ou pequenas bolhas alinhadas. Álcool e um pano que não largue fibras chegam para a maior parte dos casos.
A montagem determina o desenho final. O vidro fundido tende para uma espessura de equilíbrio próxima dos seis milímetros: duas camadas de três milímetros estabilizam nessa espessura sem grande deformação da forma, enquanto uma camada única encolhe e engrossa nas bordas.
- Riscar de uma só vez, sem repetir a passagem sobre a mesma linha.
- Quebrar com alicate de corte apoiado nas duas margens do risco.
- Rebarbar as arestas vivas antes de lavar, para reduzir lascas soltas.
- Lavar, secar e manusear as peças limpas pelos bordos.
- Montar sobre a prateleira já preparada, verificando o alinhamento antes de fechar o forno.
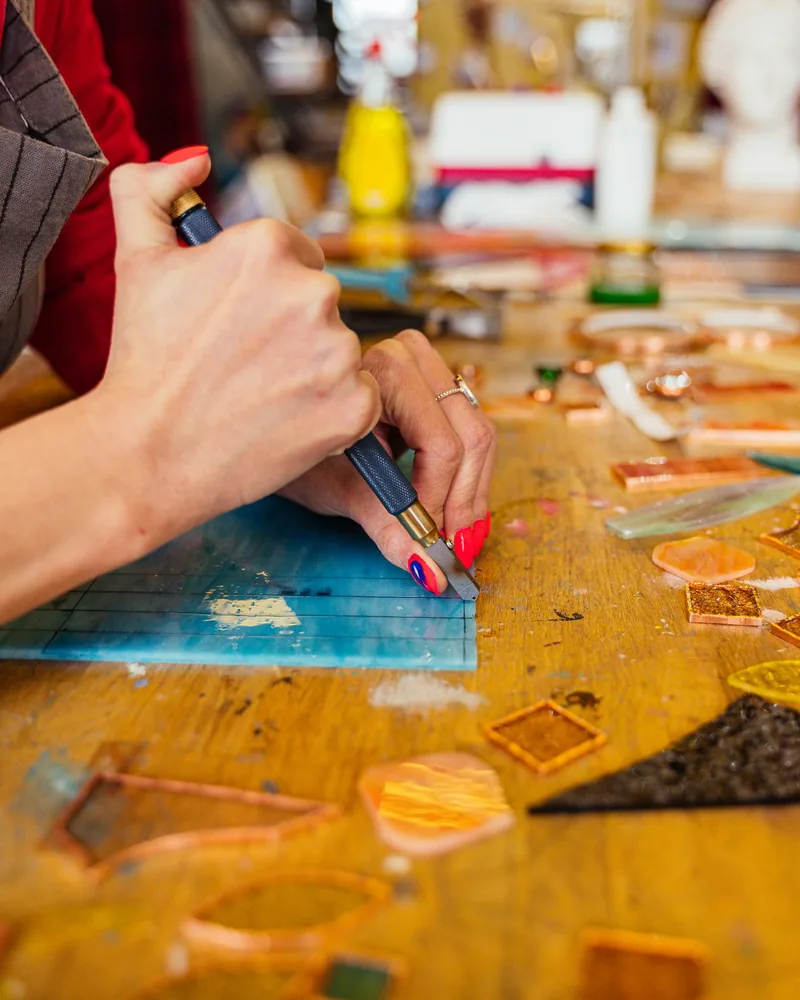
Risco de corte sobre folha fina; à volta, recortes preparados para montagem.
O separador existe para que o vidro largue a prateleira sem arrastar consigo parte dela.
Separadores e formas cerâmicas
Acima de certa temperatura, o vidro adere a praticamente tudo o que toca. Entre a peça e a prateleira de mulite ou cordierite coloca-se sempre um separador, que pode ser papel de fibra cerâmica fina, papel de desmoldagem de uso único ou uma camada de primer aplicada à trincha.
Os primers à base de caulino e hidrato de alumínio aplicam-se em quatro a cinco camadas finas e cruzadas, sobre a superfície fria e limpa, com secagem completa antes da queima. Camadas espessas gretam e deixam textura impressa no verso do vidro. O papel de fibra liberta o ligante orgânico na primeira subida, com fumo e cheiro: a oficina precisa de ventilação durante essa fase.
Formas para moldagem
As formas cerâmicas de moldagem — taças, pratos, canais, formas de drapejar — trabalham por gravidade e precisam de furos de saída de ar no fundo. Sem eles, fica uma bolsa de ar entre o vidro e a forma que levanta o centro da peça. Formas novas queimam-se em vazio antes do primeiro uso, para eliminar humidade e resíduos de fabrico.
- Verificar se a forma tem contra-saídas: um rebordo fechado prende o vidro contraído e parte a peça ou a forma.
- Desobstruir os furos de ar sempre que a forma é novamente preparada com primer.
- Guardar as prateleiras planas e apoiadas, longe de humidade.
- Rever a camada de primer entre queimas; o desgaste não é uniforme.
- Manter uma folga entre a peça e as paredes da mufla para a circulação do calor.
Subir é uma questão de espessura; descer é uma questão de tensão.
O ciclo do forno: subida, patamar, arrefecimento rápido e recozimento
Um ciclo de fusão escreve-se como uma série de segmentos, cada um com velocidade em graus por hora, temperatura de destino e tempo de permanência. Abaixo do ponto de amolecimento o vidro continua rígido e sensível ao choque térmico, por isso a primeira subida é a fase mais conservadora do ciclo — sobretudo em peças espessas, laminadas ou com vidro muito escuro ao lado de vidro claro.
Entre os 600 °C e os 660 °C é frequente inserir um patamar de desgaseificação, com vinte a quarenta minutos de permanência, para que o ar aprisionado entre camadas tenha tempo de migrar antes de o vidro fechar por cima dele. Só depois se sobe, mais depressa, até à temperatura de processo.
O arrefecimento faz-se ao contrário: o mais rápido que o forno consegue até à temperatura de recozimento, para atravessar depressa a zona em que se forma o véu de devitrificação, seguido de um patamar longo e de uma descida lenta e controlada. É nessa descida que a peça fica livre de tensão — ou fica com ela para sempre.
Ordem habitual dos segmentos
- Subida controlada até cerca de 540 °C, tanto mais lenta quanto maior a espessura e a superfície da peça.
- Patamar de desgaseificação entre 600 °C e 660 °C, quando a montagem tem várias camadas ou inclusões.
- Subida rápida até à temperatura de processo, para reduzir o tempo passado na zona de devitrificação.
- Permanência curta à temperatura de processo, medida em minutos e não em horas.
- Arrefecimento rápido até à faixa de recozimento, normalmente entre 480 °C e 520 °C conforme a família do vidro.
- Patamar de recozimento, de uma hora em peças de seis milímetros a várias horas em peças espessas.
- Descida lenta até cerca de 370 °C e depois arrefecimento natural com o forno fechado.
Abrir o forno para ver como está a correr é tentador e quase sempre desaconselhável abaixo dos 500 °C: a entrada de ar frio cria exatamente o gradiente que o ciclo tenta evitar.
A mesma montagem dá resultados diferentes conforme a temperatura de processo escolhida.
Fusão total, fusão parcial e moldagem em forma
A diferença entre um mosaico de peças ainda reconhecíveis e uma superfície contínua está numa faixa relativamente estreita de temperatura. Na fusão parcial, por volta dos 720 °C a 760 °C, as peças colam nos pontos de contacto mas mantêm arestas arredondadas e relevo. É o registo indicado para composições em que o desenho depende da separação entre elementos.
Na fusão total, acima dos 780 °C, o vidro corre até à espessura de equilíbrio, as arestas desaparecem e o contorno exterior da peça arredonda. A superfície fica lisa e brilhante, mas pequenos detalhes de desenho perdem definição e as cores finas podem deslocar-se.
A moldagem é sempre uma segunda queima, feita sobre uma peça já plana e recozida. Trabalha-se mais baixo, tipicamente entre 620 °C e 680 °C, o tempo necessário para o vidro descair dentro da forma. Como a deformação continua enquanto houver calor, o controlo faz-se pela permanência e não pela temperatura máxima.
- Fusão parcial
- União pelos pontos de contacto, com relevo visível e arestas suaves. Exige recozimento cuidadoso, porque a espessura é irregular.
- Fusão total
- Superfície contínua e nivelada. O contorno arredonda e a montagem precisa de ser pensada a contar com o encolhimento das bordas.
- Moldagem em forma
- Queima subsequente, por gravidade, sobre forma cerâmica preparada. A profundidade final depende sobretudo do tempo de permanência.
- Drapejar sobre molde
- A peça assenta por cima da forma e cai pelos lados; a marca de contacto no topo obriga a preparar bem o separador.
Tudo o que se coloca entre camadas tem de sobreviver à temperatura de processo.
Inclusões: folha metálica, frita e pó de vidro
As inclusões entre camadas são uma das razões pelas quais vale a pena fundir em vez de simplesmente colar. Folha fina de cobre, prata ou ouro reage com a química do vidro e produz cores que não existem em folha: o cobre pode virar para vermelho ou preto conforme a espessura e a atmosfera do forno, e a prata deixa tons amarelados nos vidros com enxofre. São reações pouco previsíveis e é prudente ensaiar em amostras pequenas antes de comprometer uma peça inteira.
A frita — vidro moído da mesma família, classificado por granulometria — permite trabalhar por camadas de cor sem cortar. Grão grosso mantém pontos individuais visíveis depois da fusão; pó fino comporta-se quase como um esmalte e cobre a superfície de forma uniforme, mas também aprisiona ar com facilidade se for aplicado em camada espessa.
- Aplicar pó em camadas finas e espalhadas, nunca em montes junto às bordas.
- Prever que qualquer material orgânico — cola, fita, papel de desenho — deve arder antes de o vidro fechar.
- Recortar a folha metálica mais pequena do que a área visível: ela expande e afasta-se do bordo previsto.
- Usar um patamar de desgaseificação sempre que houver inclusões sobrepostas.
- Guardar registo do resultado de cada ensaio, com temperatura e material, para poder repetir o acerto.
Quase todos os defeitos são legíveis: a peça diz em que segmento do ciclo esteve o problema.
Defeitos correntes e o que está por trás deles
Ler um defeito é mais útil do que corrigi-lo às cegas. A posição de uma bolha, a direção de uma fissura ou o brilho de uma superfície indicam com bastante fiabilidade em que fase do ciclo a peça sofreu.
Bolhas entre camadas
Ar aprisionado que não teve tempo nem caminho para sair. Surge quando a montagem fecha primeiro pelos bordos, quando a superfície inferior é côncava, quando a subida atravessa depressa a faixa dos 600 °C ou quando ficou matéria orgânica por arder. O patamar de desgaseificação, uma montagem que permita ao ar escapar pelos lados e vidro bem limpo resolvem a maioria dos casos.
Agulhas e fios nas arestas
Filamentos finos que se formam nas bordas de peças de fusão parcial, sobretudo quando o arrefecimento a partir da temperatura de processo é brusco. Reduzir a velocidade de descida logo a seguir ao patamar alto costuma eliminá-los.
Véu de devitrificação
Superfície baça e esbranquiçada, com aspeto de esmalte fosco, causada pela cristalização do vidro durante permanências longas na faixa aproximada dos 700 °C aos 780 °C. Vidro limpo, subida rápida através dessa zona e arrefecimento igualmente rápido são a prevenção; em peças já afetadas, resta o polimento a frio ou uma queima curta de refusão superficial.
Fissuras
Nas primeiras horas de subida apontam para choque térmico. Depois de a peça estar fria e arrumada apontam para recozimento insuficiente ou para incompatibilidade de coeficientes. Uma fissura que segue exatamente o contorno entre duas cores é o sinal clássico de vidros de famílias diferentes.
O trabalho a frio faz-se sempre com água: o pó seco de vidro e de fibra é o risco menos visível da oficina.
Acabamento das arestas e segurança na oficina
Depois da fusão, muitas peças precisam de correção de contorno. A esmerilagem faz-se com ferramenta diamantada e água corrente, começando por grão grosso para acertar a forma e subindo progressivamente até grãos finos, que devolvem uma aresta sedosa. Saltar etapas deixa riscos profundos que os grãos seguintes não conseguem apagar.
Quando se pretende recuperar o brilho perdido na esmerilagem, é possível fazer uma queima curta de polimento a fogo, por volta dos 720 °C a 760 °C, seguida do recozimento habitual. Convém lembrar que essa queima também arredonda ligeiramente o contorno trabalhado.
Precauções básicas
- Esmerilar e lixar sempre com água; o pó de sílica em suspensão é um risco respiratório sério.
- Usar proteção respiratória adequada ao manusear fibra cerâmica e papéis de desmoldagem, e aspirar em vez de varrer.
- Olhar para o interior do forno quente apenas com óculos de filtro infravermelho.
- Trabalhar com luvas resistentes ao calor e mangas compridas junto ao forno aberto.
- Ventilar a oficina durante a queima de ligantes orgânicos.
- Manter a bancada de corte limpa: aparas soltas cortam ao apoiar a mão e contaminam a montagem seguinte.
- Verificar a instalação elétrica do forno e a ligação à terra antes de ciclos longos sem vigilância próxima.
Material escrito, sem venda de cursos, materiais ou equipamento.
Que conteúdos são publicados aqui
O Dolazi é um projeto editorial dedicado a um único assunto: a prática do fusing e da moldagem de vidro em forno. O que se publica são notas de leitura e de oficina, organizadas por etapas do processo, escritas para quem já tem acesso a um forno e quer perceber melhor o que está a programar.
- Notas sobre etapas do processo, do corte ao recozimento.
- Explicações de segmentos de ciclo e do papel de cada patamar.
- Listas de verificação para montagem, preparação de formas e trabalho a frio.
- Descrições de defeitos com as causas mais prováveis.
- Vocabulário técnico em português, com os termos que circulam em oficina.
As temperaturas e velocidades referidas são intervalos de referência. Fornos pequenos têm distribuições de calor muito diferentes entre si, e a espessura, a área e a cor da peça alteram o comportamento do ciclo. Qualquer valor aqui lido deve ser confirmado com a documentação do vidro utilizado e ajustado com ensaios no forno em causa.
Correspondência por correio eletrónico.
Contacto
Correções, dúvidas sobre uma passagem do texto ou sugestões de assuntos a desenvolver dentro deste âmbito podem ser enviadas para o endereço abaixo. O site não tem formulários nem registo de utilizadores; a única via de contacto é o correio eletrónico.
Dolazi
[email protected]